

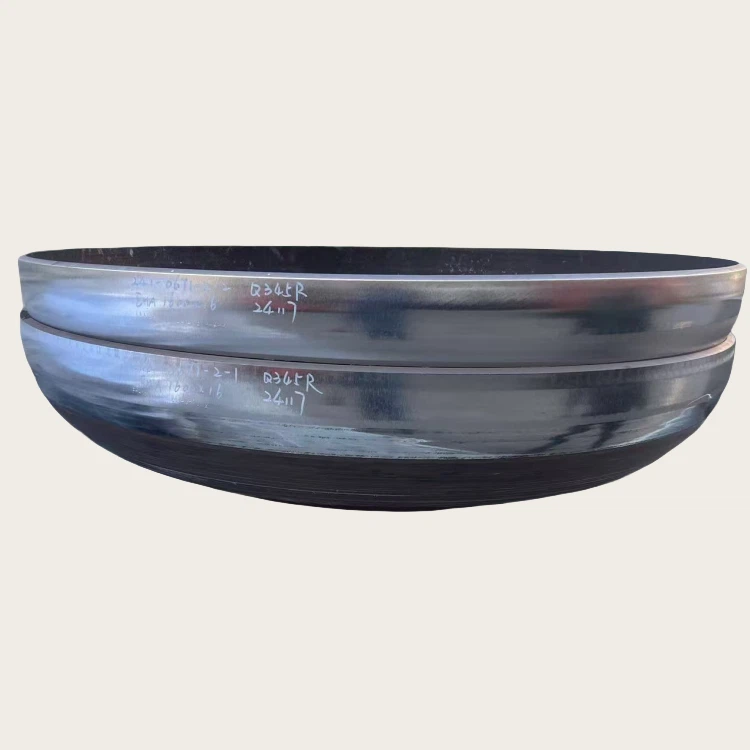
Quando si tratta di fabbricazione delle estremità del piatto, uno dei fattori chiave che influenza in modo significativo il processo di produzione è il diametro delle estremità del piatto. In qualità di fornitore esperto nella fabbricazione di estremità di piatti, ho potuto constatare in prima persona come diametri diversi richiedano approcci distinti in termini di materiali, tecniche e controllo di qualità. In questo post del blog approfondirò le sfumature della fabbricazione di estremità per piatti con diametri variabili, evidenziando le differenze che i produttori devono considerare.
Selezione dei materiali
La scelta del materiale per la fabbricazione delle estremità del piatto è cruciale ed è spesso dettata dal diametro dell'estremità. Per le estremità dei piatti di diametro inferiore, è possibile utilizzare materiali di calibro più sottile senza sacrificare l'integrità strutturale. Questi materiali più sottili sono più facili da maneggiare e modellare, riducendo i tempi e i costi complessivi di produzione. Ad esempio, lamiere di acciaio inossidabile con uno spessore di circa 2 - 3 mm possono essere utilizzate efficacemente per fondi di piatti con diametro fino a 500 mm.
D'altro canto, le estremità del piatto di diametro maggiore richiedono materiali più spessi per resistere alle pressioni interne ed esterne che possono incontrare durante il servizio. Per fondi piatti con diametro superiore a 2000 mm, vengono comunemente utilizzati materiali con uno spessore di 10 mm o più. Lo spessore maggiorato fornisce la resistenza e la rigidità necessarie per prevenire la deformazione e garantire prestazioni a lungo termine. Inoltre la qualità del materiale può variare a seconda del diametro. Le estremità del piatto più grandi utilizzate in applicazioni ad alta pressione spesso richiedono materiali di qualità superiore con migliori proprietà meccaniche, come gli acciai a bassa lega.
Tecniche di formatura
Il processo di formatura è un'altra area in cui il diametro dell'estremità del piatto fa una differenza significativa. Per le estremità dei piatti di piccolo diametro, spesso sono preferite le tecniche di formatura a freddo. La formatura a freddo prevede la modellatura del materiale a temperatura ambiente, il che è conveniente e può produrre parti di alta precisione. Processi come l'imbutitura profonda sono comunemente utilizzati per le estremità dei piatti di piccolo diametro. Nell'imbutitura profonda, un foglio piatto di metallo viene posizionato sopra una matrice e viene utilizzato un punzone per forzare il metallo nella cavità della matrice, creando la forma del piatto desiderata.
Tuttavia, all’aumentare del diametro, la formatura a freddo diventa più impegnativa. Maggiore è il diametro, maggiore è la forza necessaria per deformare il materiale e aumenta il rischio di crepe e grinze. Per le estremità dei piatti di diametro maggiore, vengono spesso impiegate tecniche di formatura a caldo. La formatura a caldo comporta il riscaldamento del materiale a una temperatura elevata, in genere superiore alla temperatura di ricristallizzazione, per renderlo più malleabile.Teste di serbatoio formate a caldosono un ottimo esempio di prodotti spesso realizzati utilizzando tecniche di formatura a caldo. Il materiale riscaldato può essere facilmente modellato nel profilo finale del piatto desiderato e il rischio di difetti è notevolmente ridotto.
Utensili e attrezzature
Anche gli utensili e le attrezzature necessarie per la fabbricazione delle estremità del piatto variano in base al diametro. Le estremità del piatto di piccolo diametro possono essere fabbricate utilizzando attrezzature relativamente semplici ed economiche. Un singolo set di matrici e punzoni può essere sufficiente per produrre una gamma di fondi per piatti di piccolo diametro. Anche le attrezzature utilizzate per la formatura a freddo di pezzi di piccolo diametro, come le presse idrauliche, sono generalmente più piccole e più convenienti.
Al contrario, la fabbricazione di estremità di piatti di grande diametro richiede attrezzature più complesse e costose. Le matrici e i punzoni per le estremità dei piatti di grande diametro devono essere più grandi e più robusti per resistere alle forze elevate coinvolte nel processo di formatura. Per la formatura a caldo di estremità di piatti di grande diametro sono necessarie attrezzature specializzate, come presse idrauliche di grandi dimensioni e forni di riscaldamento. Questi investimenti in attrezzature possono essere sostanziali, ma sono necessari per garantire la qualità e l'accuratezza del prodotto finale.
Controllo di qualità
Il controllo di qualità è un aspetto essenziale della fabbricazione delle estremità del piatto e il diametro dell'estremità del piatto influisce sui metodi e sugli standard di ispezione. Per le estremità del piatto di piccolo diametro, è possibile utilizzare l'ispezione visiva e semplici strumenti di misurazione come calibri e micrometri per garantire la precisione dimensionale. Anche i metodi di controllo non distruttivi, come i test a ultrasuoni, possono essere facilmente applicati per rilevare difetti interni in parti di piccolo diametro.
Per le estremità dei piatti di grande diametro sono necessarie misure di controllo qualità più complete. Oltre all'ispezione visiva e alle misurazioni dimensionali di base, è possibile utilizzare tecniche avanzate di test non distruttivi come i test radiografici per rilevare difetti nascosti nel materiale più spesso. La superficie più ampia delle estremità del piatto di grande diametro richiede anche un'ispezione più approfondita per garantire uno spessore uniforme e una finitura superficiale liscia.

Considerazioni sui costi
Il costo di fabbricazione delle estremità del piatto è strettamente correlato al diametro. Le estremità dei piatti di piccolo diametro hanno generalmente costi di produzione inferiori. L'uso di materiali più sottili, tecniche di formatura a freddo e attrezzature meno costose contribuiscono tutti al risparmio sui costi. Inoltre, il tempo di produzione per le estremità dei piatti di piccolo diametro è solitamente più breve, riducendo ulteriormente il costo complessivo.
Al contrario, le estremità del piatto di grande diametro sono più costose da fabbricare. Il costo del materiale più elevato dovuto all'uso di materiali più spessi e di qualità superiore, la necessità di attrezzature specializzate per la formatura a caldo e il controllo di qualità più rigoroso si aggiungono al costo di produzione. Tuttavia, è importante notare che il costo per unità di superficie può diminuire all'aumentare del diametro, soprattutto per la produzione su larga scala.
Applicazioni
Anche le applicazioni dei fondi piatti variano a seconda del loro diametro. Le estremità del piatto di piccolo diametro sono comunemente utilizzate in un'ampia gamma di settori, tra cui l'elettronica, l'automotive e i recipienti a pressione su piccola scala. Ad esempio, nell'industria elettronica, le estremità dei piatti di piccolo diametro possono essere utilizzate come coperture per componenti elettronici, fornendo protezione e un aspetto elegante.
Le estremità del piatto di grande diametro vengono generalmente utilizzate in applicazioni pesanti, come serbatoi di stoccaggio su larga scala, centrali elettriche e impianti di trattamento chimico.Testate serbatoio flangiate e bombatedi grande diametro vengono spesso utilizzati per sigillare le estremità dei serbatoi di stoccaggio, dove devono resistere a pressioni elevate e grandi volumi di liquidi o gas.
Conclusione
In conclusione, il diametro dell'estremità del piatto ha un profondo impatto su ogni aspetto del processo di fabbricazione, dalla selezione dei materiali e dalle tecniche di formatura al controllo di qualità e ai costi. In qualità di fornitore di fabbricazione di fondi piatti, comprendiamo i requisiti unici associati ai diversi diametri e abbiamo l'esperienza e le capacità per produrre fondi piatti di alta qualità per un'ampia gamma di applicazioni. Se hai bisogno di un diametro piccoloTeste per piatti in acciaioper un'applicazione di precisione o estremità del piatto di grande diametro per un progetto pesante, siamo qui per soddisfare le vostre esigenze.
Se ti occupi del mercato dei fondi per piatti e desideri discutere delle tue esigenze specifiche, ti invitiamo a contattarci per una consulenza dettagliata. Il nostro team di esperti lavorerà a stretto contatto con te per comprendere le tue esigenze e fornire le migliori soluzioni per il tuo progetto.
Riferimenti
- Codice ASME per caldaie e recipienti a pressione
- Manuale dei metalli, volume 14: Formatura e forgiatura